


核心差别:主轴方向
立加:主轴垂直向下,从上往下切削
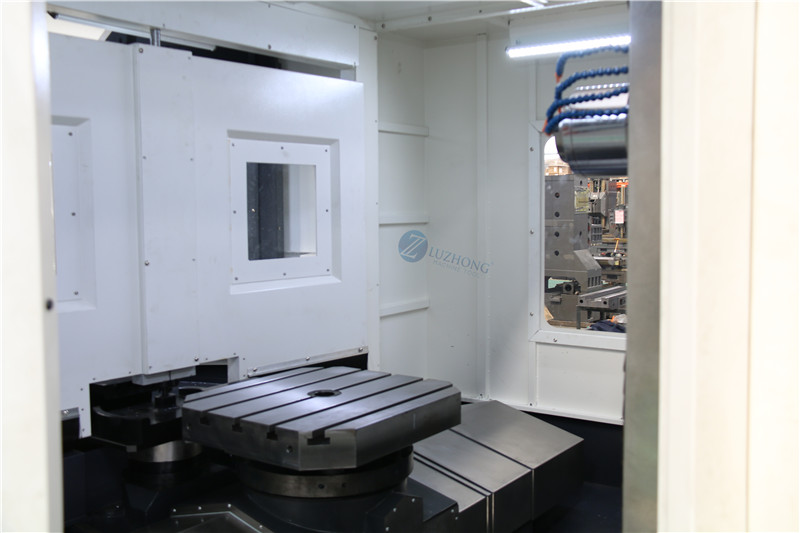
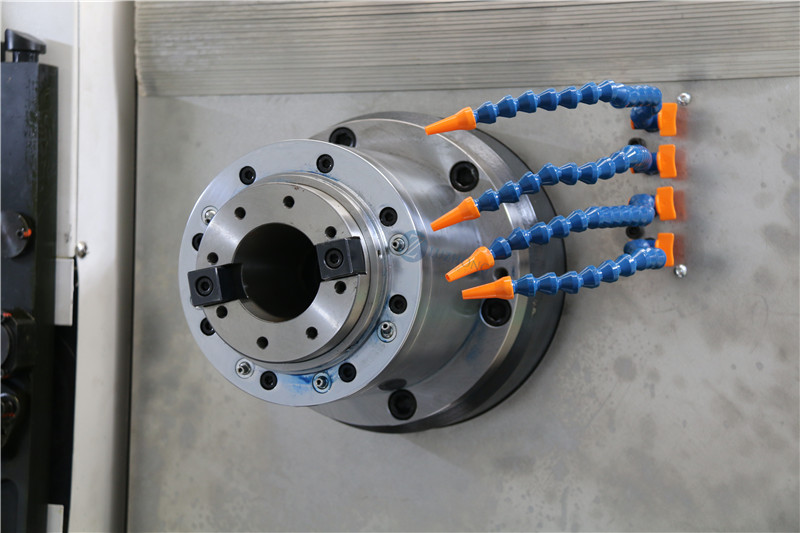
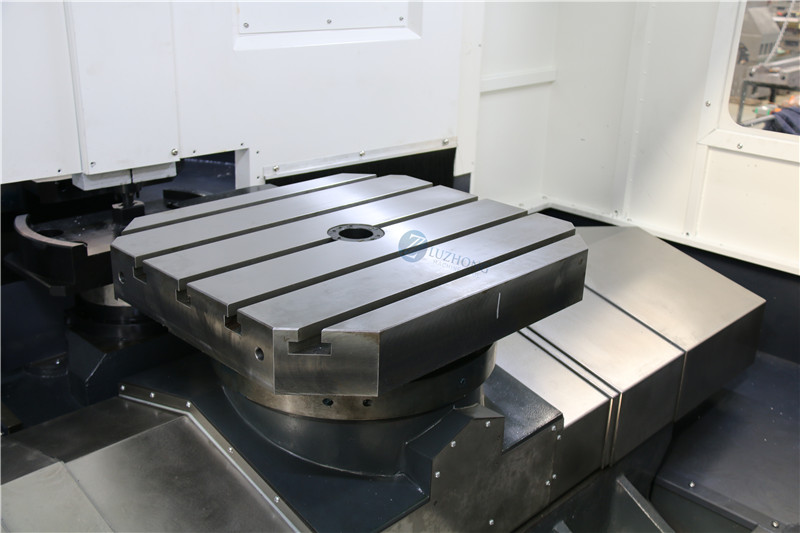
卧加:主轴水平横向,搭配B 轴回转工作台,工件可以旋转分度
| 项目 | 立式加工中心 | 卧式加工中心 |
|---|---|---|
| 主轴 | 垂直工作台 | 平行工作台,带 B 轴回转台 |
| 一次装夹加工面 | 主要加工顶面;侧面需翻面或加装四轴 | 一次装夹可加工 4 个侧面 + 顶面,箱体多面一次完成,减少多次装夹带来的定位误差 |
| 排屑 | 切屑容易堆积在型腔,深腔排屑差 | 切削后铁屑直接往下掉落,排屑优秀,适合重切削、深孔镗 |
| 刚性 | 一般,C 型结构 | 整体刚性更强,适合大切削量、大铸件 |
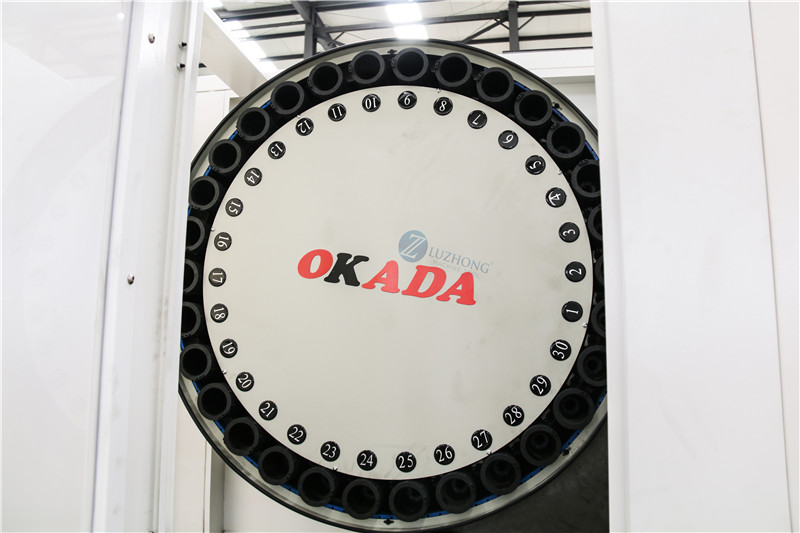
| 自动化 | 可选简单四轴;较少带交换台 | 标配双托盘交换,加工 + 上下料并行,批量效率高 |
| 占地 | 体积小,厂房占用少 | 机身宽大,占地面积大 |
| 价格 & 维护 | 便宜,维护简单 | 同规格价格约立加 1.5~2 倍,维护成本高 |
| 编程 / 操作 | 简单,入门容易 | 多 B 轴旋转坐标,编程、调机难度更高 |
| 典型工件 | 模具、板类、盘类、盖板、小型壳体 | 发动机缸体、变速箱壳体、阀体、液压阀块、箱体铸件 |
✅ 立式加工中心优点:价格低、占地小、装夹直观、调试简单,通用性最强,适合单件、小批量、模具、平面型腔加工。 缺点:多面加工必须多次翻面,重复定位误差大;深腔排屑不好,容易刮伤工件。✅ 卧式加工中心优点:多面加工能力强,一次装夹完成箱体四面镗铣;排屑好、刚性足、批量生产一致性高;双托盘不停车上下料。 缺点:设备贵、占地大、调试复杂,小单件加工不划算。
板件、模具、简单型腔、小批量 → 选立加
箱体、壳体、多面孔系、大批量、对位置度 / 垂直度要求高 → 选卧加
上一篇: APEC商务旅行卡“企业说”
下一篇: 立式加工中心VMC850简介


