


加工中心:线轨(滚动直线导轨)VS 硬轨(滑动导轨)
行业还有两线一硬(X/Y 线轨、Z 硬轨)折中方案,兼顾高速 + Z 向重切削,是立式加工中心很常见配置
| 对比项目 | 硬轨 Hard rail(滑动导轨) | 线轨 Linear rail(滚动导轨) |
|---|---|---|
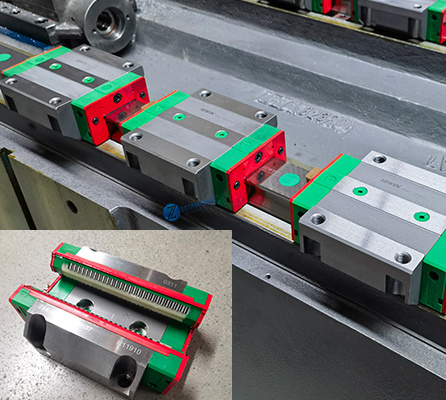
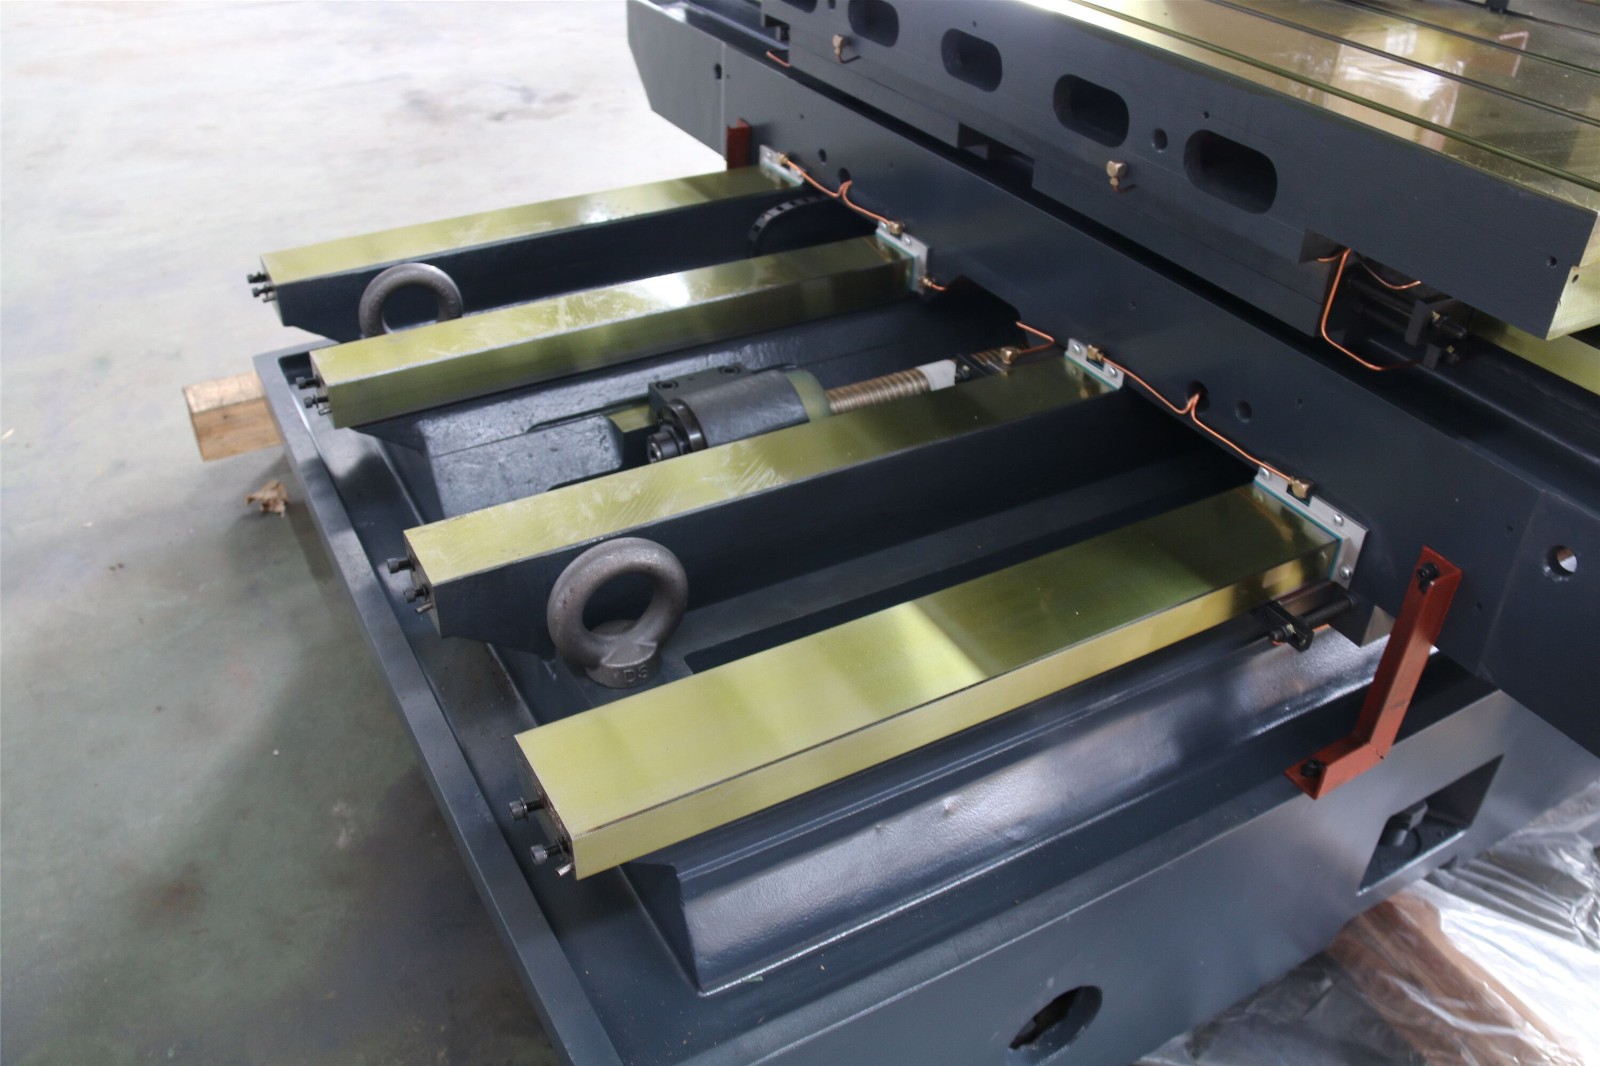
| 结构原理 | 导轨与床身一体铸造,淬火 + 精密刮研;面接触滑动摩擦,也有镶钢硬轨 | 标准化成品导轨 + 滑块,内部滚珠 / 滚柱循环;点 / 线接触滚动摩擦,可单独更换滑块导轨 |
| 刚性 & 抗震 | ✅极强,接触面积大,抗冲击、吸震好,适合大吃刀重切削 | ✅一般(滚柱线轨优于滚珠线轨),重载下易弹性变形,抗冲击弱于硬轨 |
| 快移速度 | 慢,一般≤16 m/min;摩擦大,低速易爬行 | 快,可达 36~60 m/min;摩擦系数极小,响应快,无爬行 |
| 定位精度 | 刮研到位精度不错,但长期重切后磨损会影响精度 | 定位精度、重复定位精度更好,高速下精度保持性优秀 |
| 承载能力 | 高,工作台承重大,适合重型工件 | 中等;滚柱线轨承载高于普通滚珠线轨 |
| 维护维修 | 保养要求高,必须持续润滑;磨损后修复难,需要重新刮研,成本高 | 维护简单;磨损后直接更换滑块 / 导轨,拆装方便 |
| 适用加工场景 | 模具、铸钢 / 铸铁、大型工件粗加工、重切削、断续铣削 | 精密零件、铝件、钢件精加工、高速切削、多品种小批量生产 |
| 成本 | 光机刮研工艺成本高,后期维修贵 | 导轨采购成本高,后期维修成本低 |
重切削、大模具、大吃刀、铸铁 / 铸钢 → 硬轨(三轴硬轨)
高速、精加工、铝件、小件,追求效率 → 三线轨
上一篇: 暂无
下一篇: 立式加工中心VMC850简介


