


数控车床:斜床身 VS 平床身
| 对比项目 | 斜床身 Slant bed | 平床身 Flat bed |
|---|---|---|
| 结构布局 | 床身倾斜(常见 30°/45°/60°),导轨斜置,刀塔后置 / 斜置 | 床身水平,导轨水平,刀架前置 |
| 排屑 | ✅排屑非常好,铁屑依靠自重滑落,不易堆积,适合钢件、铸铁重切削 | ❌排屑差,铁屑容易堆在导轨、拖板上,高温铁屑易灼伤导轨,需要频繁清理 |
| 刚性 & 抗震 | ✅整体刚性好,结构三角形稳定,抗切削冲击强;斜床身重型机型刚性更强 | 普通平床身刚性一般;重型平床身(如 TCK61 系列)床身厚重,重载能力不错,但抗震弱于同规格斜床身 |
| 精度保持性 | ✅导轨远离铁屑、切削液腐蚀,磨损慢,长期精度稳定 | ❌导轨容易被铁屑划伤,长期使用精度衰减更快 |
| 操作与上料 | ✅方便排刀 / 刀塔,适合自动化、机械手上下料;观察加工面方便;倾斜面工件装卸省力 | 手动操作简单直观;大件毛坯吊装方便;不适合机械手自动化上下料 |
| 空间与行程 | 同等占地面积下,X 向行程相对紧凑;床身占用高度更大 | 同等占地面积,X 行程可以做更大;机床高度低 |
| 快移速度 | 容易装配线轨,快移速度高,适合高速精加工 | 多为硬轨,快移速度偏低,低速容易爬行 |
| 成本 | 铸造、加工工艺复杂,整机价格更高 | 结构简单,铸造容易,价格更低,性价比高 |
| 适用场景 | 精密零件、汽车配件、液压件、大批量生产、自动化生产线、钢件精加工 / 半精;中小型复杂回转件 | 大直径重型工件、管螺纹、长轴类、单件小批量粗加工;预算有限,手动加工为主 |
排屑顺畅,铁屑不易留在导轨区域,保护导轨
结构稳定,抗震性好,容易配置线轨,高速高精度
便于加装机械手,适合自动化批量生产
切削液回流干净,减少热变形
机床造价更高
同等规格,床身更高,厂房高度有要求
大直径超长工件选型受限
结构简单,价格便宜,维修方便
机床重心低,适合加工大直径、长轴重型工件
吊装重型毛坯更方便
排屑差,铁屑堆积,容易划伤导轨
很难配套自动化机械手,大多手动上下料
长期使用导轨磨损快,精度保持性差
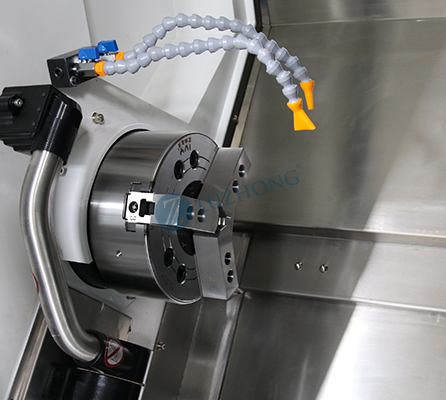
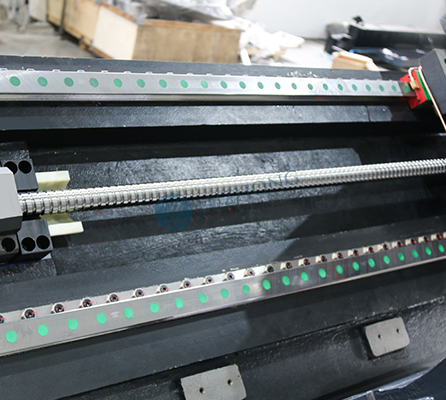
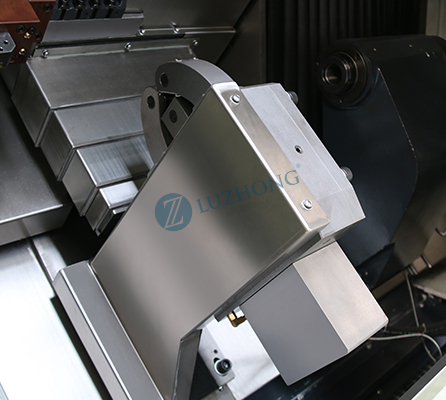
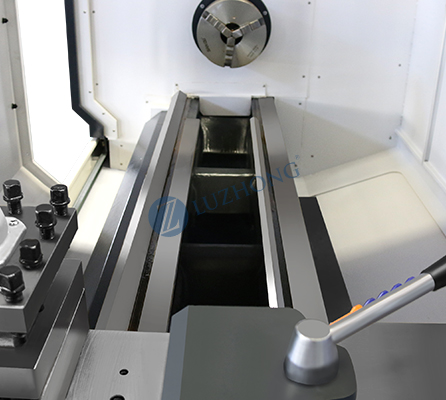
斜床身线轨数控车床 可选配硬轨
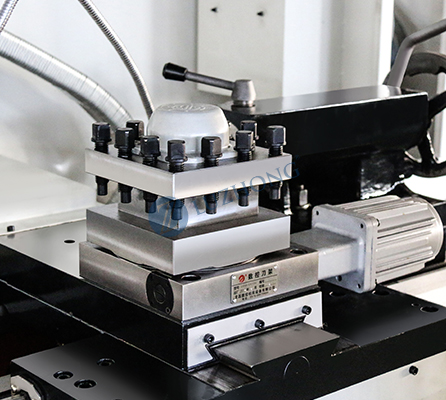
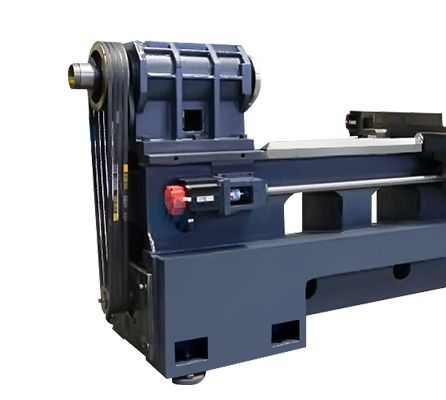
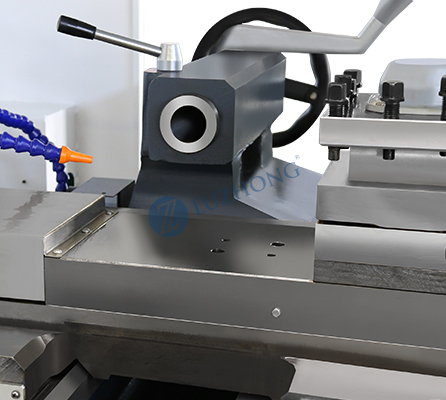
平床身硬轨数控车床
上一篇: 暂无
下一篇: 立式加工中心VMC850简介


